 Przejdź do treści

Ostatnia aktualizacja: 20 września 2026 r.
Skalowanie produkcji pasty do zębów nie jest kwestią mnożenia wymiarów naczynia ani prędkości miksera. Pasta do zębów to skoncentrowana, zależna od ścinania pasta, której ostateczna struktura zależy od zwilżania proszku, uwodnienia spoiwa, dyspersji ściernej, dodatku surfaktantów, historii próżni, temperatury i sposobu, w jaki partia opuszcza naczynie. Większa partia zmienia drogę cyrkulacji, powierzchnię wymiany ciepła na jednostkę objętości, czas dodawania, ścieżkę odpowietrzania i ciśnienie transferu, nawet jeśli procenty receptury pozostają niezmienione.
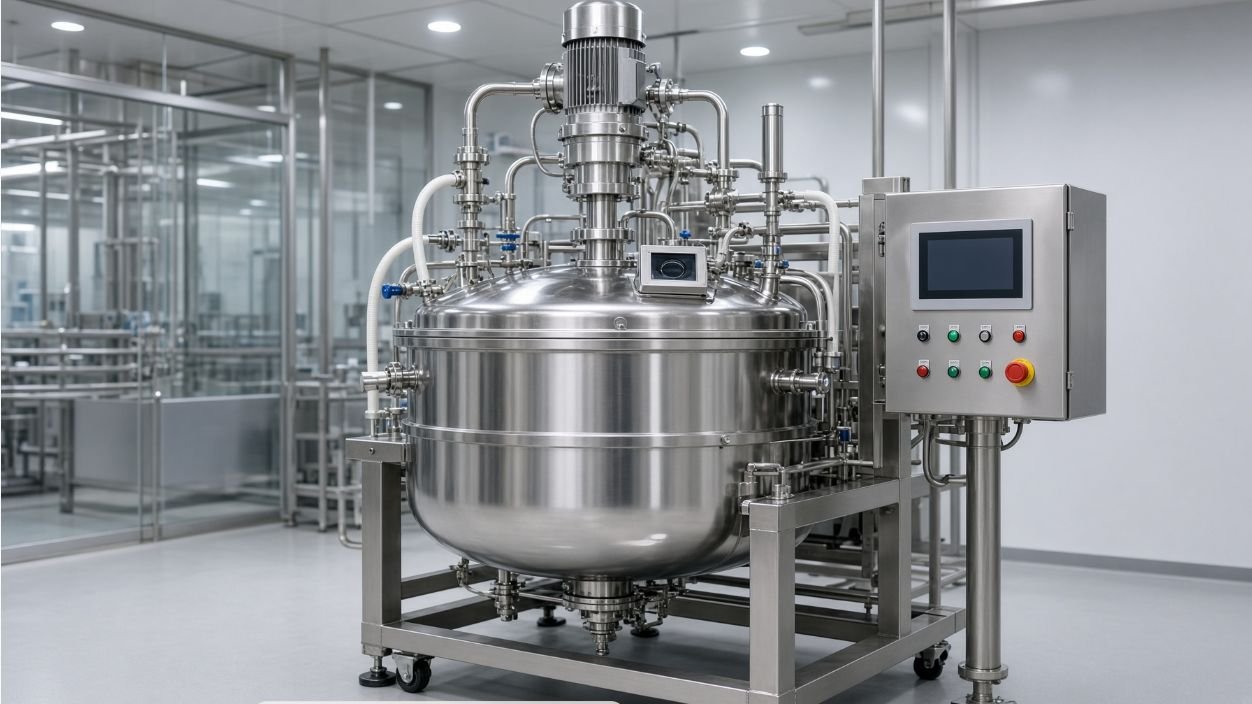
Niniejszy przewodnik podejmuje decyzję o zwiększeniu skali miksera próżniowego. Przegląd istniejącej linii produkcyjnej pasty do zębów wyjaśnia ogólną sekwencję; ta strona przekłada dane pilotażowe na komercyjne sterowanie dodawaniem, ścinaniem, próżnią, temperaturą, punktem końcowym i transferem. Nie określa on uniwersalnej formuły, liczby obrotów na minutę, poziomu próżni ani czasu partii. Wartości te muszą zostać ustalone na podstawie rzeczywistej receptury i zatwierdzonych metod kontroli jakości.
Szybka odpowiedź: Stwórz mapę w skali, która zachowuje funkcję każdego kroku, zamiast kopiować jedną prędkość numeryczną. Rejestruj fazę składników, ich kolejność i tempo dodawania; rolę mieszadła i homogenizatora; temperaturę produktu; czas próżni; masę partii; trend mocy lub momentu obrotowego mieszania; testy końcowe; oraz warunki transferu. Wykorzystaj wyniki pilotażowe do zdefiniowania próby komercyjnej z reprezentatywnymi partiami surowców. Dostosuj jedną kontrolę na raz, porównaj próbki z kilku lokalizacji zbiorników i zakwalifikuj ostateczne okno operacyjne przed rozpoczęciem produkcji rutynowej.
Zbuduj mapę skalowania funkcjonalnego
Odpowiedź bezpośrednia: Skaluj każdą operację według jej celu: zwilżanie, rozpuszczanie, dyspergowanie, nawadnianie, odpowietrzanie, chłodzenie lub przenoszenie.
Podziel formułę główną na fazę płynną, humektant, substancję wiążącą, substancję ścierną, substancję czynną, substancję powierzchniowo czynną, aromat i inne, w zależności od potrzeb. Dla każdego dodatku odnotuj ilość, postać fizyczną, wrażliwość na temperaturę, ryzyko pylenia lub zbrylania oraz atrybut jakości, który on wspiera. Określ, które etapy mogą się na siebie nakładać, a które wymagają ukończenia punktu końcowego przed wprowadzeniem kolejnego składnika.
Zmapuj wyposażenie pilotażowe: geometrię zbiornika, objętość roboczą, położenie wirnika i homogenizatora, recyrkulację (jeśli występuje), układ próżniowy, płaszcz, porty dodawania i wylot. Następnie zmapuj proponowane wyposażenie komercyjne. Podobnie wyglądające zbiorniki mogą powodować różną cyrkulację, strefy martwe i zachowanie wirów powierzchniowych. Odnotuj różnice w sposób jawny, zamiast zakładać proporcjonalną wydajność.
Zdefiniuj pytania dotyczące skalowania przed próbą: czy ilość dodanego proszku przekroczy wydajność zwilżania, czy większy płaszcz będzie wystarczająco szybko odprowadzał ciepło, czy podciśnienie będzie mogło objąć całą powierzchnię produktu i czy transfer powietrza będzie umożliwiał jego ponowne wprowadzenie? Odpowiedzi na te pytania determinują pobranie próbek i dobór oprzyrządowania, a nie tylko rozmiar silnika.
| Działanie | Zmienna skalowania | Dowody do zebrania |
|---|---|---|
| Zwilżanie proszku | Szybkość dodawania i cyrkulacja cieczy | Liczba brył, próbka dyspersyjna, moment obrotowy |
| Uwodnienie | Czas, temperatura i utrzymanie niskiego ścinania | Reologia i jednorodność |
| Odpowietrzanie | Czas próżni, odnowa powierzchni i głębokość partii | Gęstość, wizualny trend powietrza i próżni |
| przelew | Wylot, pompa i przeciwciśnienie | Masa resztkowa, powietrze i temperatura |
Zdefiniuj formułę i zmienność surowców
Odpowiedź bezpośrednia: W przypadku prób na większą skalę konieczne są rzeczywista receptura i realistyczne zróżnicowanie surowców, a nie tylko nominalne procenty.
Rejestruj równowagę wody i humektantów, rodzaj i klasę spoiwa, charakterystykę cząstek ściernych, układ surfaktantów, substancje czynne, aromaty oraz wszelkie składniki wrażliwe na temperaturę lub lotne. Same nazwy składników są niewystarczające, ponieważ klasa, wilgotność, wielkość cząstek i partia dostawcy mogą wpływać na zwilżalność i reologię. Chroń poufne dane dotyczące formuły, jednocześnie przekazując dostawcy dane fizyczne niezbędne do zaprojektowania procesu.
Określ, które surowce wymagają wstępnej dyspersji lub wstępnego rozpuszczenia, a które można wprowadzać bezpośrednio pod próżnią. Potwierdź zatwierdzoną jakość wody i rzeczywistą temperaturę początkową. Jeśli formulacja wykorzystuje proces na zimno, nie dodawaj ciepła tylko po to, aby skrócić czas mieszania, bez oceny jego wpływu na uwodnienie, smak i właściwości produktu końcowego.
Zaplanuj reprezentatywną partię próbną z takim samym stanem opakowania i warunkami obsługi, jakie są oczekiwane w produkcji. Zachowaj próbki i zanotuj identyfikatory partii. Udana próba z proszkiem o wyjątkowo łatwym do zwilżenia działaniu nie jest wystarczającym dowodem na to, że okno operacyjne jest spełnione.
Kontrola zwilżania i dodawania proszku
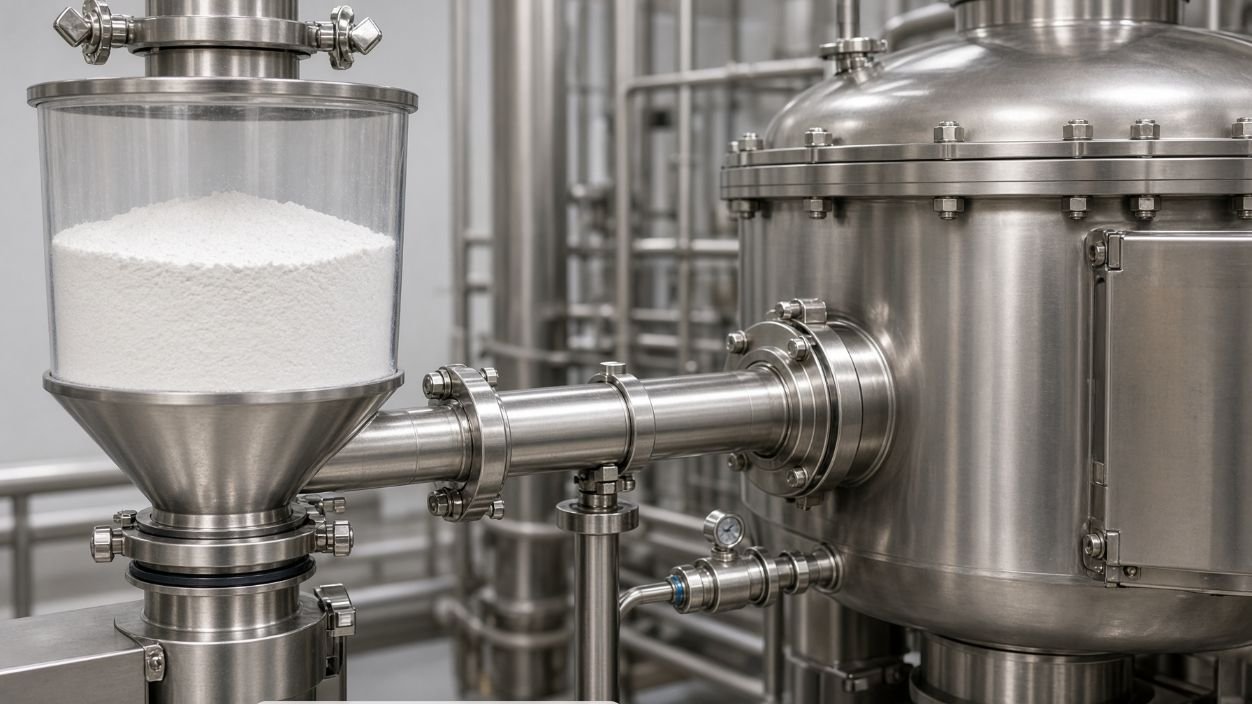
Odpowiedź bezpośrednia: Ilość dodawanego proszku powinna mieścić się w granicach zdolności miksera do zwilżania i cyrkulacji ciał stałych, bez tworzenia trwałych aglomeratów.
Zbyt szybkie dodanie lepiszcza może utworzyć żelowe grudki, które chronią suchy materiał wewnątrz. Dodanie materiału ściernego może przeciążyć krążenie lub uwięzić suche wyspy na ściankach zbiornika. Porównaj drogę dodawania, położenie portu, sito lub urządzenie indukcyjne, poziom cieczy i stan wirnika. Najlepsza kolejność zależy od formulacji i sprzętu; nie przedstawiaj jednej kolejności jako uniwersalnej.
W skali przemysłowej dodawanie trwa dłużej, a pierwszy materiał może się uwodnić, gdy ostatni jest jeszcze wprowadzany. Rejestruj czas rozpoczęcia, zakończenia i przerwania dla każdej fazy. Jeśli proszek jest pobierany w próżni, monitoruj wpływ na powietrze, pył, konsystencję wsadu i ciśnienie w zbiorniku. Sprawdź, czy metoda dodawania nie powoduje wciągania resztek opakowania lub niezatwierdzonego powietrza do ścieżki produktu.
Wykorzystaj próbki i obserwacje, które ujawniają niepełne zwilżenie: kontrola cząstek lub grudek, kontrola sita lub dyspersji, tam gdzie to uzasadnione, lepkość lokalna, kontrola ścianek naczynia i trend momentu obrotowego. Pobieraj próbki z więcej niż jednego miejsca przed deklaracją jednorodności. Przegląd urządzeń do produkcji pasty do zębów zapewnia kontekst systemu, podczas gdy protokół skalowania kontroluje punkty końcowe.
Oddzielne mieszanie od homogenizacji
Odpowiedź bezpośrednia: Kotwica lub zamiatarka oraz homogenizator o wysokim ścinaniu wykonują różne zadania i nie powinny być skalowane według jednej wspólnej reguły dotyczącej liczby obrotów na minutę.
Główne mieszadło przemieszcza produkt sypki, przywraca kontakt ze ściankami i utrzymuje równomierną temperaturę. Homogenizator wytwarza intensywne lokalne ścinanie w celu dyspersji lub deaglomeracji. Prędkość obrotowa końcówki, moc na objętość, czas cyrkulacji i ekspozycja na ścinanie nie skalują się identycznie. Poproś dostawcę o wyjaśnienie proponowanej geometrii wirnika i funkcji procesowej dla każdego zakresu prędkości.
Stosuj wysokie ścinanie tylko tam, gdzie rozwój wskazuje na jego konieczność. Nadmierna ekspozycja może podnieść temperaturę, zmienić strukturę spoiwa, wprowadzić powietrze zanim próżnia będzie skuteczna lub zmienić interakcje cząstek. Z drugiej strony, niewystarczająca cyrkulacja może pozostawić kieszenie nietknięte przez homogenizator. Wykorzystaj dane o produkcie i reprezentatywne próbki, aby ustalić sekwencję.
Rejestruj obciążenie silnika lub moment obrotowy, prędkość, czas trwania i temperaturę produktu wraz z wynikami jakości. Trendy te mogą zapewnić powtarzalny obraz procesu, ale nie zastępują testów gotowego produktu. Zbadaj zmieniony profil obciążenia, zanim po prostu wydłużysz czas.
Zarządzaj sekwencją dodawania i historią ścinania
Odpowiedź bezpośrednia: Struktura pasty do zębów zależy od ścieżki przebytej w procesie, więc sekwencja i historia ścinania muszą być powtarzalne.
Napisz instrukcję wsadową z jasnymi warunkami początkowymi i końcowymi dla każdej fazy. Określ, czy naczynie jest otwarte, czy pod próżnią, który mikser pracuje, dopuszczalny zakres temperatur, szybkość dodawania oraz punkt końcowy, który uruchamia kolejny etap. Unikaj instrukcji takich jak „mieszaj do uzyskania gładkiej masy”, chyba że poparta jest zdefiniowaną obserwacją i wyuczoną decyzją.
Skalowanie może wymagać innego czasu, aby osiągnąć tę samą funkcję, ale zmiana powinna być oparta na dowodach. Porównuj reologię, gęstość, wygląd, rozkład substancji czynnych i inne zatwierdzone testy w zaplanowanych odstępach czasu. Wprowadzaj drobne korekty w trakcie rozwoju, dokumentuj je i zamroź procedurę komercyjną po ustaleniu okna operacyjnego.
Jeśli przeróbka jest dozwolona, należy określić, gdzie i jak się ona wprowadza, jej dopuszczalną ilość oraz jej wpływ na historię hydratacji i ścinania. Nie należy zakładać, że przerobiona partia ma taką samą krzywą punktu końcowego jak świeża partia. Dział jakości powinien zatwierdzić każdą strategię przeróbki.
Ustalenie warunków odpowietrzania próżniowego
Odpowiedź bezpośrednia: Próżnia jest skuteczna tylko wtedy, gdy powierzchnia pasty jest odnawiana, a proces zapobiega niekontrolowanemu pienieniu, wrzeniu lub utracie substancji lotnych.
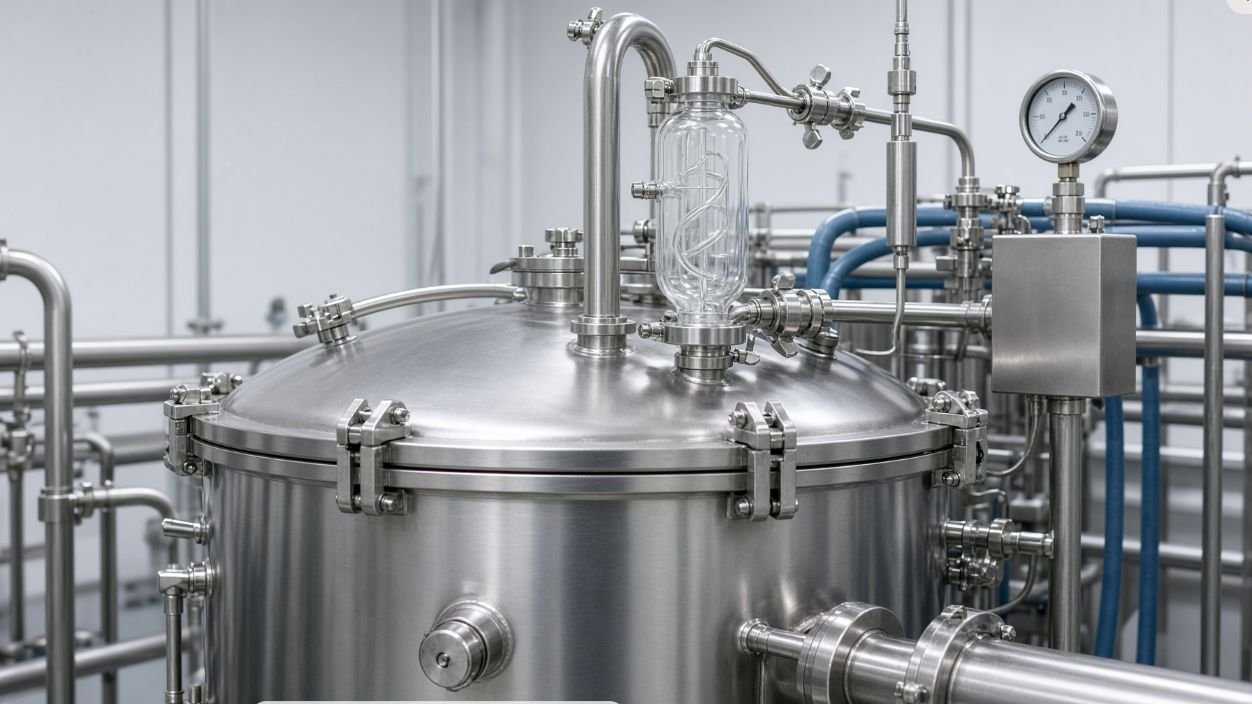
Zastosuj próżnię na etapie, w którym uwięzione powietrze może migrować i być odsłonięte, podczas gdy mieszanie kontynuuje odnawianie powierzchni. Użyteczne ciśnienie, rampa i utrzymanie zależą od formulacji, temperatury, głębokości wsadu i konstrukcji naczynia. Sama wartość nastawy manometru nie dowodzi odpowietrzenia; zanotuj również osiągnięte ciśnienie, czas, stan mieszalnika i reakcję produktu.
Uważaj na rozszerzanie, pienienie, przenoszenie do linii próżniowej i niestabilne ciśnienie. Nagłe osiągnięcie pełnej próżni może spowodować uniesienie się niektórych formuł lub wyciągnięcie lotnych składników smakowych. Stosuj kontrolowane narastanie lub stopniowe dodawanie, gdy rozwój na to pozwala. Zabezpiecz układ próżniowy odpowiednimi pułapkami lub separatorami oraz określ procedury czyszczenia i odzyskiwania.
Zmierz punkt końcowy za pomocą uzasadnionych testów gęstości, zawartości powietrza, wyglądu lub zachowania się wypełnienia. Próbka po przywróceniu ciśnienia i po przeniesieniu, jeśli przenoszenie może ponownie wprowadzić powietrze, musi zostać pobrana. Przezroczyste okienko kontrolne w pobliżu powierzchni ułatwia obsługę, ale nie stanowi kompletnego testu zwolnienia partii.
| Objaw odpowietrzenia | Możliwa przyczyna procesu | Potwierdzenie |
|---|---|---|
| Trwałe bąbelki | Słaba odnowa powierzchni lub krótki czas utrzymania | Próbki gęstości i wielolokalizacyjne |
| Spienianie wsadowe | Zbyt szybka rampa lub etap surfaktantu | Trend próżniowy i zapis wizualny |
| Utrata smaku | Narażenie na temperaturę lub próżnię | Zatwierdzony test analityczny/sensoryczny |
| Po przeniesieniu powietrze powraca | Pompa lub nieszczelne połączenie | Porównanie przed i po transferze |
Kontrola temperatury i wydajności chłodzenia
Odpowiedź bezpośrednia: Temperatura ma wpływ na uwodnienie, lepkość, zachowanie smaku i zapotrzebowanie miksera na energię, dlatego generowanie ciepła i chłodzenie muszą być skalowane razem.
Rejestruj temperatury surowców, warunki na wlocie i wylocie płaszcza, temperaturę produktu w więcej niż jednym punkcie, jeśli to możliwe, obciążenie i czas mieszalnika. Energia ścinająca i silnikowa może podgrzać partię nawet bez pary. Większy zbiornik często ma mniejszą powierzchnię wymiany ciepła na jednostkę objętości, więc kopiowanie czasu chłodzenia pilota może spowodować przeoczenie zamierzonych warunków rozładunku.
Określ maksymalną i minimalną temperaturę produktu dla każdej fazy wrażliwej podczas opracowywania formulacji. Dodawaj aromaty, surfaktanty lub substancje aktywne wyłącznie w zatwierdzonych warunkach. Jeśli chłodzenie jest częścią hydratacji spoiwa lub rozwoju struktury, określ jego szybkość i punkt końcowy, zamiast traktować to jako bezczynne oczekiwanie.
Zapytaj dostawcę o powierzchnię płaszcza, zapotrzebowanie na media, ciśnienie projektowe i proponowane lokalizacje czujników temperatury. Potwierdź dostępność wody lodowej lub chłodzącej w realistycznych warunkach sezonowych. Podczas FAT parametry mediów mogą różnić się od warunków na miejscu, dlatego należy zniwelować tę różnicę podczas rozruchu i kwalifikacji.
Zdefiniuj punkty końcowe i próbkowanie wsadowe
Odpowiedź bezpośrednia: Ustalony czas jest przydatny przy planowaniu, ale kwalifikowany punkt końcowy musi również wykazać, że partia spełnia zdefiniowane właściwości w trakcie procesu.
Wybierz testy istotne dla formulacji: wygląd, dyspersję lub kontrolę grudek, gęstość, pH, lepkość lub reologię w kontrolowanej metodzie, temperaturę, jednorodność substancji czynnej oraz zawartość powietrza, jeśli ma to zastosowanie. Zapisz dane dotyczące urządzenia, geometrii, kondycjonowania próbki i temperatury testu. Pasta do zębów jest zależna od ścinania, więc niekontrolowana wartość lepkości może być myląca.
Stwórz mapę pobierania próbek dla punktów górnych, środkowych, dolnych, recyrkulacji lub zrzutu, w zależności od możliwości sprzętu. Oceń, czy samo pobieranie próbek wprowadza powietrze lub zmienia temperaturę. Podczas skalowania porównaj lokalizacje i punkty czasowe; po wykazaniu jednorodności, plan rutynowy można uprościć poprzez zatwierdzenie uzasadnienia.
Ustal zasady dotyczące wyników niezgodnych z trendem, nieplanowanego wydłużenia i korekty. Kontynuowanie mieszania do momentu osiągnięcia określonej liczby może zmienić produkt i ukryć niestabilny proces. Przed ponownym przetwarzaniem lub dodaniem produktu należy udokumentować badanie i zatwierdzenie jakości.
Przeniesienie projektu jako część skalowania
Odpowiedź bezpośrednia: Wsad nie jest prawidłowo skalowany, dopóki nie opuści mieszalnika i nie dotrze do napełniacza bez niedopuszczalnych zmian temperatury, powietrza lub strat resztkowych.
Zaplanuj rozmiar wylotu, zawór, długość węża lub rury, wysokość, pompę transferową, zbiornik buforowy i dopływ napełniacza. Wydajność pasty do zębów może powodować wysokie ciśnienie lub przerywany przepływ. Wybierz pompę i średnicę przewodu poprzez testy produktu i obliczenia ciśnienia, a następnie sprawdź kompatybilność i możliwość czyszczenia. Unikaj ostrych ograniczeń i niekontrolowanego zasysania, które mogą powodować kawitację lub przedostawanie się powietrza.
Zmierz załadowaną partię, transfer nadający się do sprzedaży, próbki, pozostałości w linii i utylizację. Zanotuj temperaturę i gęstość przed i po transferze. Jeśli napełniarka jest zależna od kontrolowanego ciśnienia podawania lub poziomu w zasobniku, uwzględnij ten interfejs w próbie. Mieszalnika i napełniarki nie można zakwalifikować jako oddzielnych modułów, gdy transfer zmienia zachowanie produktu.
Zaplanuj odzysk na końcu partii bez utraty jakości. Zgarnianie, wypychanie powietrza lub przemieszczanie może zwiększyć ryzyko zanieczyszczenia lub kontaktu z powietrzem i musi być uzasadnione. Określ, jaki odzyskany materiał może zostać wykorzystany i jak jest on identyfikowany.
Przeprowadź komercyjne skalowanie i testowanie dostawcy
Odpowiedź bezpośrednia: Przydatny test sprawdza proponowany proces komercyjny przy użyciu uzgodnionych materiałów, zapisów i zasad decyzyjnych, a nie polega wyłącznie na wykazaniu, że silnik się obraca.
Przekaż każdemu dostawcy te same dane dotyczące fazy receptury, rekord pilotażowy, partię docelową, limity użytkowe, metody końcowe i wymagania dotyczące transferu. Poproś o schemat przebiegu procesu, uzasadnienie dla wirnika i homogenizatora, urządzenia dozujące, projekt systemu próżniowego, dane dotyczące płaszcza, oprzyrządowania, metody czyszczenia, dostępu do pobierania próbek i protokół FAT. Założenia i wykluczenia dotyczące etykiet. Przewodnik GMP dotyczący produkcji pasty do zębów zawiera informacje na temat powiązanego sprzętu, czyszczenia i walidacji.
Podczas testu zbierz rzeczywisty harmonogram dodawania, prędkości, obciążenia, ciśnienie, temperatury, trend podciśnienia, obserwacje, wyniki próbek i odchylenia. Uruchom, zatrzymaj i ponownie uruchom test, gdy jest to bezpieczne. Porównaj wynik komercyjny z punktem końcowym pilota i zachowaniem napełniania, a nie tylko z wrażeniem wizualnym.
Zastosuj plan etapowy: test wodny lub test czyszczenia, bezpieczny surogat w razie potrzeby, następnie produkt reprezentatywny. Surogat może zweryfikować obieg lub kontrole, ale nie może udowodnić ostatecznej reologii, zachowania smaku ani wydajności napełniania. Przenieś nieprzetestowane przedmioty do laboratorium kwalifikacyjnego z wymienionymi właścicielami.
Recenzja pasty do zębów w wersji Scale-Up z KING PACK
Odpowiedź bezpośrednia: KING PACK może przełożyć dane pilotażowe i dane z fazy formuły na konfigurację miksera próżniowego i plan dowodowy.
KING PACK Machinery to chiński producent urządzeń do napełniania i pakowania produktów farmaceutycznych, weterynaryjnych, kosmetycznych i płynnych, którego główne rozwiązania obejmują napełnianie i zamykanie tub, emulsyfikację próżniową, napełnianie płynów, napełnianie punktowe dla zwierząt domowych oraz systemy produkcji strzykawek. Przegląd mikserów emulsyfikujących próżniowo przedstawia kontekst dla poszczególnych rodzin urządzeń.
W przypadku pasty do zębów, przegląd projektu może polegać na porównaniu geometrii naczynia, roli kotwicy i homogenizatora, dozowania proszku, wydajności próżni, płaszcza i chłodzenia, pobierania próbek, rozładowywania i transferu. KING PACK może zaproponować testowalne funkcje maszyny i protokół próbny; właściciel formulacji zachowuje odpowiedzialność za formułę, metody końcowe i ostateczne zatwierdzenie procesu.
Prześlij fazy receptury, dane fizyczne składników, rekord partii pilotażowej, partię docelową, narzędzia, testy końcowe i ograniczenia transferu do napełniacza za pośrednictwem strony kontaktowej KING PACK . Rezultatem powinna być hipoteza skalowania z mierzalnymi próbami i jawnym ryzykiem, a nie gwarancja oparta na nominalnej wydajności.
Najczęściej zadawane pytania
Czy prędkość miksera pasty do zębów można dostosować bezpośrednio do objętości naczynia?
Nie. Mieszanie, homogenizacja, przenoszenie ciepła i odnawianie powierzchni próżniowej skalują się inaczej; należy zachować funkcję procesu i zweryfikować ją za pomocą prób.
Kiedy należy dodać spoiwo?
Stosuj opracowaną w recepturze metodę fazowania i zwilżania. Kontroluj kolejność, szybkość dodawania, stan mieszalnika i temperaturę, zamiast polegać na uniwersalnej recepturze.
Czy większe odkurzanie zawsze usuwa więcej powietrza?
Nie. Ciśnienie, odnawianie powierzchni, temperatura, zachowanie piany i czas utrzymywania na siebie oddziałują. Użyj uzasadnionego punktu końcowego i chroń składniki lotne.
Dlaczego chłodzenie komercyjne trwa dłużej?
Większe zbiorniki często mają mniejszą powierzchnię wymiany ciepła w przeliczeniu na objętość produktu i większe ciepło ścinania; należy sprawdzić media i profile temperatury produktu.
Jaką wartość reologii należy zastosować?
Należy stosować zatwierdzoną metodę z kontrolowaną historią próbki, geometrią, temperaturą i warunkami ścinania; jedna niekontrolowana wartość lepkości nie wystarczy.
Czy testy przeprowadzone na wodzie mogą udowodnić skuteczność pasty do zębów?
Mogą weryfikować media i niektóre elementy sterujące, ale nie cyrkulację cieczy o dużej lepkości, uwodnienie, odpowietrzanie ani wydajność transferu.
Czy wypełniacz powinien zostać uwzględniony w procesie skalowania?
Tak. Warunki transferu i podawania mogą powodować ponowne wprowadzenie powietrza lub zmianę temperatury i ciśnienia, dlatego należy sprawdzić interfejs miksera i napełniacza.
Co należy wysłać do KING PACK?
Wyślij fazy formuły, dane pilotażowe, partię docelową, narzędzia, metody punktów końcowych i ograniczenia transferu w celu przeglądu procesu.
