 Przejdź do treści

Ostatnia aktualizacja: 20 września 2026 r.
Wady tubki pasty do zębów rzadko mają jedną przyczynę. Wahania wagi mogą wynikać z podawania luzem, komory dozującej, dyszy lub metody pobierania próbek. Uwięzione powietrze może pochodzić z miksera, pompy przelewowej lub napełniania zasobnika. Zaleganie nitek może zanieczyścić strefę uszczelnienia, a w rezultacie awaria uszczelnienia może wydawać się jedynie problemem z grzałką. Skuteczna korekta zaczyna się zatem od mapy defektów powiązanej z czasem, a nie od zmiany kilku ustawień jednocześnie.
Niniejszy przewodnik obejmuje całą rodzinę wad pasty do zębów. Istniejący przewodnik dotyczący nieszczelności przewodów z gorącym powietrzem pozostaje kompleksowym źródłem informacji na temat nieszczelności; ta strona łączy w sobie kwestie zasilania, dozowania, powietrza, odcięcia, czystości końcówki, uszczelnienia, kodowania i braków. Wszystkie ograniczenia i ostateczne decyzje dotyczące utylizacji muszą być podejmowane na podstawie zatwierdzonych przez właściciela produktu metod.
Szybka odpowiedź: Zachowaj wadliwe jednostki i sklasyfikuj objawy według wysokości podnoszenia, czasu i stanu pracy. Przed zmianą dawki sprawdź stan nasypu i wsadu; zrównaj masę netto z tarą i gęstością; porównaj rozruch, pracę w ruchu ciągłym, napełnianie, zatrzymanie/ponowne uruchomienie i zakończenie partii; oraz sprawdź odcięcie dyszy i czystość końcówki przed regulacją zgrzewarki. Zmieniaj jeden czynnik na raz, odtwórz wadę za pomocą kontrolowanego testu i potwierdź korektę za pomocą zdefiniowanego planu próbkowania i testu opakowania.
Przed regulacją maszyny stwórz matrycę defektów
Odpowiedź bezpośrednia: Przydatna macierz defektów łączy widoczną awarię z czasem, ciśnieniem, stanem produktu, partią probówek, ustawieniami maszyny i testem potwierdzającym.
Zbierz dobre i złe probówki bez usuwania dowodów. Zaznacz głowicę napełniającą, znacznik czasu, partię produktu, partię probówek, stan korka, recepturę, prędkość oraz informację, czy jednostka pochodzi z rozruchu, produkcji ciągłej, napełniania, restartu czy końca partii. Sfotografuj końcówkę i koduj ją konsekwentnie. Losowa próbka bez kontekstu procesu może być pomocna w inspekcji, ale stanowi słaby dowód na przyczynę źródłową.
Klasyfikuj wady oddzielnie: wahania masy netto, powietrze wewnętrzne, rozmazywanie zewnętrzne, nitkowanie, zanieczyszczenie ogona, słabe lub otwarte uszczelnienie, zniekształcona rurka, błąd kodu, błąd orientacji i ucieczka odrzutu. Jedna rurka może mieć kilka wad, więc nie należy narzucać jednej kategorii. Rejestruj częstość występowania według głowy i stanu, aby odróżnić przyczyny systematyczne od sporadycznych.
Zdefiniuj test potwierdzający każdy objaw. Waga wymaga kontrolowanego pomiaru tary i skalibrowanej wagi; powietrze może wymagać gęstości, cięcia lub innej zatwierdzonej oceny; zamknięcia wymagają wizualnej i fizycznej metody specyficznej dla danego opakowania. Użyj macierzy, aby wybrać kolejną kontrolę, zamiast stosować ogólną listę korekt.
| Wzór defektu | Pierwsza granica do sprawdzenia | Potwierdzenie |
|---|---|---|
| Jedna głowa się zmienia | Komora dozująca, zawór, dysza i zużycie | Dane dotyczące masy głowa po głowie |
| Wszystkie głowice dryfują po napełnieniu | Ciśnienie zasilania, poziom, temperatura lub powietrze | Oś czasu i stan produktu |
| Zanieczyszczenie sznurka i uszczelnienia | Odcięcie, ruch dyszy i reologia pasty | Obrazy ogonowe i test uszczelnienia |
| Losowy kod/odrzucenia ucieczki | Czujnik, synchronizacja, enkoder i wyrzutnik | Wyzwanie znanej wady |
Stabilizacja paszy luzem i odpowietrzanie
Odpowiedź bezpośrednia: Wypełniacz nie jest w stanie zapewnić stabilnych rurek, gdy zawartość powietrza, temperatura, reologia lub ciśnienie w podawanej paście do zębów ulegają zmianie.
Porównaj próbkę luzem z produktem w zbiorniku buforowym i napełniarce. Zanotuj temperaturę, gęstość lub zatwierdzony wskaźnik powietrza, reologię w kontrolowanej metodzie, czas przetrzymywania oraz warunki transferu z mieszalnika do napełniarki. Partia mieszana próżniowo może zasysać powietrze przez nieszczelne połączenia, kawitację pompy, otwarte napełnianie leja lub spadający strumień produktu.
Kontroluj ciśnienie w zasobniku lub w układzie dozującym w opracowanym zakresie. Bardzo niski poziom może odsłonić wlot lub zmienić warunki ssania; nadmierne ciśnienie może zmienić napełnienie komory dozującej lub działanie dyszy. Jeśli produkt osiada lub zmienia strukturę podczas przetrzymywania, należy opracować zatwierdzoną strategię mieszania lub recyrkulacji, unikając niekontrolowanego ścinania lub dodawania powietrza.
Sprawdź zaciski, uszczelki, węże, zawory i wlot pompy. Sprawdź, czy nie występują sporadyczne pęcherzyki powietrza, pulsowanie i wahania temperatury. Skoryguj przyczynę zasilania, a następnie skompensuj ją większą dawką nominalną. Przegląd linii pasty do zębów przedstawia kontekst procesu; niniejszy przewodnik po usterkach zawiera diagnostykę stanu linii.
Diagnozuj wahania masy wypełnienia
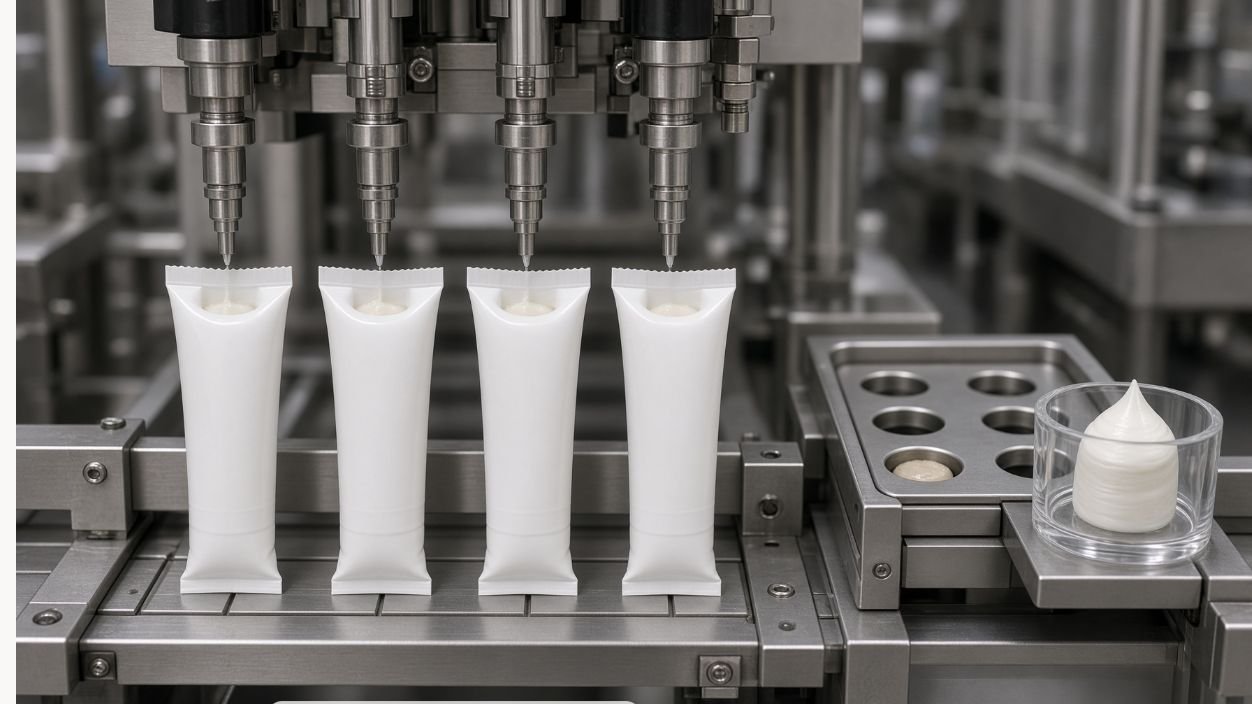
Odpowiedź bezpośrednia: Masę netto należy analizować na podstawie wysokości, czasu i stanu procesu, a nie tylko na podstawie średniej partii.
Najpierw sprawdź system pomiarowy: kalibrację wagi, metodę tarowania, dołączenie nakrętki, sposób postępowania z próbką i obecność produktu na zewnątrz probówki. Użyj masy netto, chyba że kontrolowana jest zatwierdzona konwersja gęstości. Pobieraj próbki przy uruchomieniu, podczas pracy w ustalonym cyklu, po napełnieniu, po zatrzymaniu, po adiustacji i pod koniec partii.
Jeśli jedna głowica się przesunie, sprawdź jej tłok lub komorę pompy, rozrząd zaworowy, uszczelki, ogranicznik dyszy, luz mechaniczny i regulację. Jeśli wszystkie głowice przesuwają się jednocześnie, sprawdź ciśnienie zasilania, poziom, temperaturę, powietrze produktowe i recepturę. Stopniowa zmiana może wskazywać na zużycie lub nagrzewanie; skokowa zmiana może wskazywać na uzupełnienie, regulację, wymianę podzespołu lub interwencję.
Nie koryguj niedopełnienia poprzez zwiększanie wszystkich nastaw przed ustaleniem przyczyny. Może to prowadzić do przewlekłego przepełnienia i nadal utrzymywać niestabilny poziom ciśnienia. Przedstaw wyniki na wykresie według poziomu ciśnienia i sekwencji, oblicz odpowiednie statystyki procesu zgodnie z metodą obowiązującą na miejscu i zbadaj nietypowe wzorce. Krótki przebieg z idealną prędkością nie dowodzi rutynowej wydajności.
Oddziel kieszenie powietrzne od niedopełnienia
Odpowiedź bezpośrednia: Rurka, która jest miękka lub dozuje powietrze, może zawierać prawidłową masę netto, więc powietrze i masa wymagają oddzielnej diagnozy.
Zbadaj gęstość nasypową i wynik odpowietrzania, ścieżkę transferu, ponowne napełnienie leja i włożenie dyszy. Powietrze może pojawić się w postaci widocznych kieszeni, dolnej widocznej kolumny produktu lub początkowego pęknięcia podczas użytkowania przez konsumenta. Zdefiniuj wadę za pomocą powtarzalnej metody, zamiast oceniać obecność powietrza wyłącznie na podstawie wyglądu rurki.
Podczas napełniania należy sprawdzić ruch dyszy od dołu do góry, profil napełniania, podparcie rurki oraz to, czy wylot dyszy pozostaje odpowiednio zanurzony. Nadmierne turbulencje, przerwany przepływ lub spadanie produktu przez rurkę mogą powodować uwięzienie powietrza. Ponowne napełnienie lub ponowne uruchomienie może spowodować przepływ powietrza przez kilka głowic; zidentyfikuj i oddziel okno, w którym występuje problem.
Porównaj próbki przed i po przeniesieniu oraz na całej linii napełniania. Jeśli masa jest akceptowalna, a wypełnione tubki nie, skup się na mechanice podawania i dyszy. Jeśli masa jest już wypełniona nadmiarem powietrza, skoryguj proces przed napełnianiem, zamiast maskować go przy napełniarce. Nie zwiększaj masy netto tylko po to, aby tubka wyglądała na pełniejszą.
Kontrola naciągu i odcięcia dyszy
Odpowiedź bezpośrednia: Naciąganie jest interakcją produktu i ruchu obejmującą reologię, geometrię dyszy, odcięcie, zasysanie wsteczne i czas wycofania.
Obserwuj dyszę przy prędkości produkcyjnej, stosując osłony zabezpieczające lub rejestrując próby. Określ, czy sznurek zaczyna się podczas zamykania zaworu, podnoszenia dyszy, indeksu rurki lub zmiany ciśnienia produktu. Sprawdź temperaturę dyszy, średnicę, stan końcówki, uszczelkę odcinającą i ewentualne ustawienia zasysania wstecznego. Zużyta lub zanieczyszczona końcówka może zachowywać się inaczej niż czysta, nowa część.
Dostosuj jeden czynnik na raz w zatwierdzonym zakresie. Większe zasysanie wsteczne może zmniejszyć „ogon”, ale może zasysać powietrze lub powodować niepełne podanie kolejnej dawki. Szybsze pobieranie może złamać filament, ale zwiększyć rozmazywanie. Temperatura produktu może zmniejszyć lepkość pozorną, ale zmienić zachowanie napełniania i uszczelniania. Rejestruj kompromisy, a nie optymalizuj tylko wygląd.
Użyj reprezentatywnej formulacji i realistycznych stanów pracy. Potwierdź korektę dla wszystkich głowic oraz podczas uruchamiania, napełniania i ponownego uruchamiania. Zachowaj zdjęcia przed i po, dane dotyczące masy oraz obserwacje powietrza. Szczegółowe wyjaśnienie napełniania tubki pasty do zębów zapewnia kontekst dla sprzętu, nie zastępując tej metody ustalania przyczyn źródłowych.
Zapobiegaj zanieczyszczeniu ogona
Odpowiedź bezpośrednia: Czysta strefa uszczelnienia powstaje dzięki stabilnemu położeniu napełniacza, kontrolowanemu odcięciu i obsłudze rur przed stanowiskiem uszczelnienia.
Określ, czy zanieczyszczenie pochodzi z kapania z dyszy, kontaktu z nitką, rozprysku, nadmiernej wysokości napełnienia, produktu na zewnątrz tuby lub mechanicznego kontaktu z prowadnicami. Zmapuj lokalizację rozmazu na obwodzie i wzdłuż ogona. Powtarzające się ślady w jednym położeniu mogą wskazywać na stację lub powierzchnię obsługi.
Sprawdź wysokość podnoszenia rurki, wyśrodkowanie dyszy, pobór, objętość napełnienia, indeksowanie rurki i stabilność podczas transportu. Upewnij się, że napełnione rurki nie stykają się z brudnym oprzyrządowaniem ani ze sobą. Wyczyść uszkodzony sprzęt zgodnie z zatwierdzoną procedurą i sprawdź kolejny zestaw próbek kontrolnych. Samo czyszczenie jest tymczasowe, jeśli mechanizm pozostaje nienaruszony.
Ponieważ zanieczyszczenia mogą osłabić zgrzew termiczny lub zakłócić fałdowanie, należy uwzględnić zarówno wizualną kontrolę końca zgrzewu, jak i zatwierdzony test zgrzewu. Należy określić reakcję na odrzucenie i zachowawczą granicę produktu po zdarzeniu kapania lub kolizji. Nie należy po prostu zwiększać energii zgrzewu w przypadku zanieczyszczonego produktu.
Diagnozuj wady uszczelek na podstawie materiału rurki
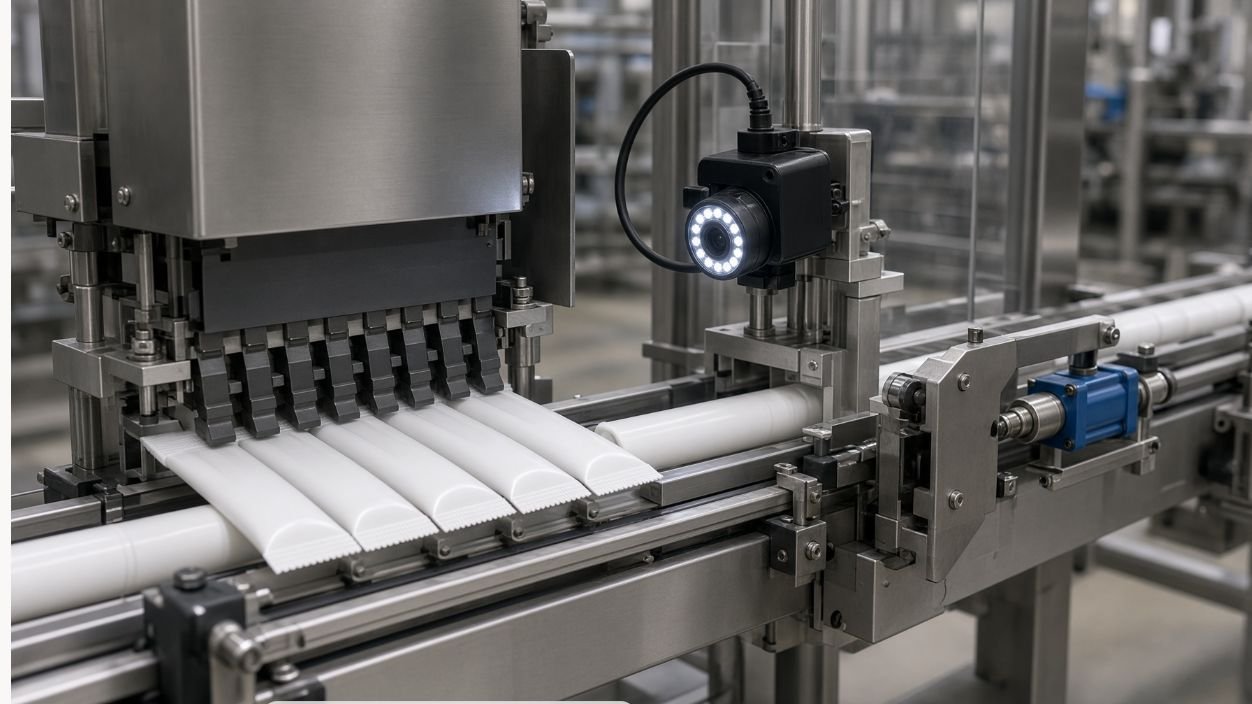
Odpowiedź bezpośrednia: Rozwiązywanie problemów z uszczelnieniami musi być dostosowane do konstrukcji rurki plastikowej, laminowanej lub aluminiowej oraz do rzeczywistej metody zamykania.
W przypadku zgrzewania gorącym powietrzem lub ultradźwiękowego należy sprawdzić materiał rury i strukturę warstw, ogrzewanie lub dostarczanie energii, ciśnienie, czas oczekiwania, wyrównanie, chłodzenie, stan narzędzi i czystość końcówki. W przypadku gięcia aluminium należy sprawdzić geometrię gięcia, ciśnienie, narzędzia i zanieczyszczenie produktu. Poproś dostawcę rur o zatwierdzone dane konstrukcyjne i próbki w zakresie tolerancji.
Klasyfikuj oddzielnie słabe połączenia, kanały, otwarte krawędzie, przypalone końce, zmarszczki, zniekształcenia i nierównomierne wykończenie. Przetestuj znane wady i dobre kontrole za pomocą zatwierdzonej przez producenta metody pakowania. Wizualnie proste uszczelnienie może nadal być słabe, podczas gdy skaza kosmetyczna może nie być przeciekiem funkcjonalnym; oddziel decyzje dotyczące wyglądu od integralności.
Jeśli objawem jest wyciek gorącego powietrza, skorzystaj ze specjalnej, szczegółowej strony, zamiast dublować ją tutaj. Ten artykuł łączy wyciek z napełnianiem w górnym biegu, zanieczyszczeniem i dowodami na pełną linię. Weryfikuj każdą zmianę prędkości i stanu linii, a nie tylko jedną rurę zasilaną ręcznie.
| Objaw foki | Możliwe przyczyny | Wykrywanie urządzeń szpiegujących |
|---|---|---|
| Otwórz kanał | Zanieczyszczenie ogona, nieprawidłowe ustawienie lub niska energia | Test obrazu ogonowego, narzędzi i opakowania |
| Przypalenie/zniekształcenie | Nadmierne ciepło, zaleganie lub słabe chłodzenie | Trend i próbka temperatury/energii |
| Zmarszczka/przekrzywienie | Prezentacja rur lub ustawienie narzędzi | Orientacja i kontrola mechaniczna |
| Przerywane osłabienie | Partia materiałów, ponowne uruchomienie lub niestabilna aplikacja | Wyniki powiązane z partią i czasem |
Kodowanie sterowania, orientacja i odrzuty
Odpowiedź bezpośrednia: Wady kodowania i orientacji wymagają takiej samej dyscypliny wyzwań powiązanych z czasem, jak w przypadku błędów napełniania i uszczelniania.
Sprawdź poprawność receptury, tekstu, daty lub informacji o partii, położenia nadruku i czytelności zgodnie z zatwierdzoną metodą kontroli. W przypadku probówek zorientowanych, sprawdź czujnik znaku rejestracyjnego, obrót probówki, uchwyty, synchronizację enkodera i oświetlenie. Zmiana grafiki lub znaku odblaskowego może wymagać nowej, zatwierdzonej konfiguracji.
Sprawdź brakujące, błędne i nieczytelne kody, utraconą rejestrację, brak tuby, wadliwy sygnał uszczelnienia i potwierdzenie odrzucenia. Sprawdź, czy wadliwa jednostka dociera do bezpiecznego pojemnika na odrzuty i jest uzgadniana. Przetestuj reakcję na zablokowanie wyrzutnika, pełny pojemnik lub utratę komunikacji z systemem kontroli.
Ograniczaj uprawnienia do obejścia i rejestruj ich użycie. Jeśli funkcja kontroli jest niedostępna, zatrzymaj lub oddziel produkt zgodnie z zatwierdzoną procedurą. Detektor defektów nie chroni jakości, gdy podejrzane jednostki mogą powrócić do prawidłowej wydajności po wystąpieniu zacięcia lub interwencji w pojemniku.
Potwierdź korektę za pomocą zaprojektowanych testów
Odpowiedź bezpośrednia: Korekta jest wiarygodna tylko wtedy, gdy wada zostanie odtworzona, podejrzewana przyczyna zmieniona, a wynik utrzymuje się w całym odpowiednim oknie operacyjnym.
Napisz krótką hipotezę: zaobserwowany objaw, podejrzewany mechanizm, dowody, proponowana korekta i możliwe skutki uboczne. Zachowaj próbkę bazową i dane. Zmień jeden główny czynnik, jeśli to możliwe, a następnie powtórz tę samą sekwencję próbek i przetestuj. Jeśli nie da się uniknąć kilku napraw, udokumentuj je i unikaj wskazywania pojedynczej przyczyny źródłowej.
Potwierdź wszystkie głowice i planowane stany, w tym rozruch, pracę stabilną, napełnianie, zatrzymanie/ponowne uruchomienie i zakończenie partii. Użyj rzeczywistych partii tub i warunków produktu. Sprawdź sąsiadujące atrybuty jakości: naprawa naciągu nie może zwiększać ilości powietrza, naprawa uszczelnienia nie może odkształcać tuby, a naprawa ciężaru nie może zwiększać rozmazywania.
Zdefiniuj monitorowanie po powrocie do eksploatacji. Monitoruj trendy usterek, ustawień, konserwacji i partii komponentów w odpowiednim okresie. Jeśli problem powróci, wszczęcie dochodzenia na nowo, zamiast poszerzać limity. Wytyczne FDA dotyczące dobrych praktyk wytwarzania (GMP) w branży kosmetycznej zawierają kontekst dla kontrolowanych instrukcji, pobierania próbek, napełniania i dokumentacji; producent określa dokładne kryteria akceptacji.
Użyj listy kontrolnej działań naprawczych
Odpowiedź bezpośrednia: Praktyczna lista kontrolna oddziela od siebie działania w zakresie powstrzymywania, pomiarów, testowania przyczyn źródłowych, korygowania i zapobiegania.
Najpierw zabezpiecz wadliwy produkt: zidentyfikuj ostatnią znaną dobrą jednostkę, zatrzymaj lub oddziel linię, zabezpiecz dowody i rozpatrz odrzuty. Zweryfikuj pomiary i definicję wady. Następnie sprawdź przychodzące komponenty pasty do zębów, systemu przelewowego, zasobnika i tubki przed zmianą receptury dozowania lub uszczelniania.
Przeprowadź inspekcję i kwestionuj podejrzany podsystem z bezpiecznymi, znanymi defektami. Rejestruj zużyte części, kalibrację, konserwację, ustawienia i narzędzia. Zatwierdź i wykonaj korektę, powtórz zdefiniowany plan próbkowania i udokumentuj pozostałe zagrożenia. Aktualizuj procedury, konserwację lub szkolenia tylko wtedy, gdy dowody potwierdzają zmianę.
Aby uzyskać wsparcie od dostawcy, prześlij dobre i wadliwe rury, zdjęcia z bliska i zdjęcia ogólne, rysunek rury i numer partii, dane dotyczące właściwości produktu, wysokość podnoszenia i znacznik czasu, recepturę, prędkość, dziennik alarmów, historię konserwacji oraz wszelkie wyniki testów. Usuń poufne informacje klienta, które nie są potrzebne do diagnozy.
Przegląd wad pasty do zębów z KING PACK
Odpowiedź bezpośrednia: KING PACK może dokonać przeglądu całego łańcucha od podawania do zgrzewania, wykorzystując rzeczywiste próbki i powiązane czasowo dowody procesowe.
KING PACK Machinery to chiński producent urządzeń do napełniania i pakowania produktów farmaceutycznych, weterynaryjnych, kosmetycznych i płynnych, którego główne rozwiązania obejmują napełnianie i zamykanie tub, emulsyfikację próżniową, napełnianie płynami, napełnianie punktowe dla zwierząt domowych oraz systemy produkcji strzykawek. Strona poświęcona urządzeniom do napełniania tub KING PACK łączy te ramy rozwiązywania problemów z całą rodziną maszyn.
Wspólna kontrola może obejmować podawanie produktu, głowicę dozującą, odcięcie dyszy, podnoszenie i orientację rurki, oprzyrządowanie uszczelniające, kodowanie, inspekcję, logikę odrzutów oraz przezbrajanie. KING PACK może zaproponować kontrole i próby próbek, podczas gdy producent zachowuje odpowiedzialność za specyfikację produktu, testy opakowań i utylizację.
Prosimy o przesłanie próbek i zdjęć usterek, rysunków i partii tub, danych dotyczących temperatury i reologii pasty do zębów, zakresu napełnienia, ustawień, wyników bezpośrednich i czasu wystąpienia zdarzenia za pośrednictwem strony kontaktowej KING PACK . Celem jest weryfikowalny plan ustalenia przyczyn źródłowych, a nie odległe roszczenie oparte na jednym zdjęciu.
Najczęściej zadawane pytania
Dlaczego jedna głowica napełniająca różni się bardziej od pozostałych?
Sprawdź komorę dozującą głowicy, zawór, uszczelki, dyszę, luz mechaniczny i stan lokalnego zasilania, a następnie potwierdź poprawność, pobierając próbki głowica po głowicy.
Czy można wyeliminować uwięzione powietrze poprzez zwiększenie ciężaru wypełnienia?
Nie. Dodana masa może ukryć wygląd, ale nie usunie powietrza; sprawdź odpowietrzanie materiału sypkiego, transfer, lej i profil dyszy.
Czy większe zasysanie wsteczne zawsze zapobiega ciągnięciu się materiału?
Nie. Może zmniejszyć ilość filamentu, ale może wciągnąć powietrze lub zakłócić następną dawkę. Przetestuj cały profil wypełnienia.
Dlaczego pasta do zębów znajduje się w okolicy uszczelki?
Możliwe przyczyny to m.in. kapanie z dyszy, kontakt sznurka, nadmierna wysokość napełnienia, błąd podnoszenia, ruch rury lub brudne narzędzia.
Czy prosta uszczelka ogonowa może mimo to ulec awarii?
Tak. Wygląd i funkcjonalność uszczelnienia to dwa różne dowody; należy skorzystać z zatwierdzonego testu opakowania.
Jakie próbki należy pobrać po ponownym uruchomieniu?
Użyj sekwencji opartej na ryzyku, która obejmuje potencjalnie zagrożone jednostki i porównuje każdą głowę przed rutynowym wydaniem.
W jaki sposób należy potwierdzić korektę?
Powtórz to samo zdefiniowane wyzwanie i plan próbek dla odpowiednich nagłówków i stanów, sprawdzając jednocześnie skutki uboczne.
Co należy wysłać do KING PACK?
Prześlij dobre i wadliwe rury, rysunki, dane produktu, ustawienia, wyniki pomiaru ciśnienia/czasu, zdjęcia i dowody testów.
