 Przejdź do treści

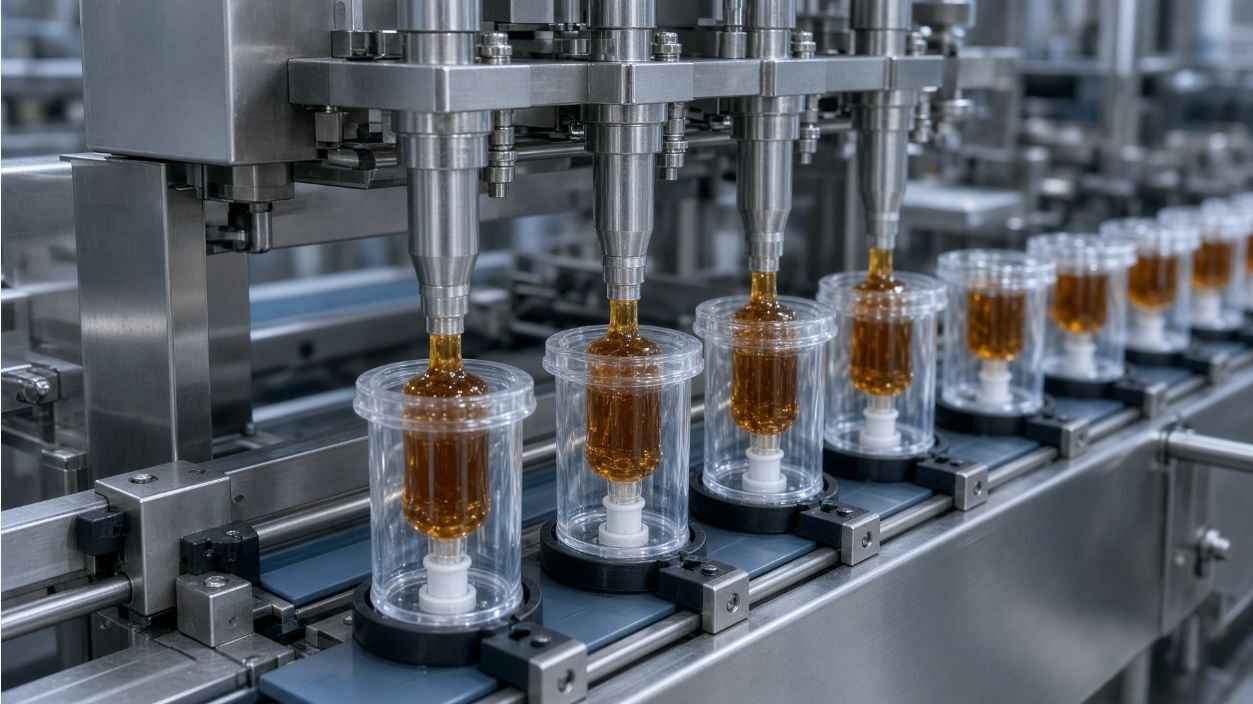
Zanim wycena sprzętu do napełniania strzykawkami z żelem na karaluchy będzie miała jakiekolwiek znaczenie, producent musi odpowiedzieć na pytanie, które łatwo pominąć: co dokładnie trafia na wlot i jak musi wyglądać gotowa strzykawka po zejściu z linii produkcyjnej? Przynęty żelowe wyglądają podobnie na półce, ale części składowe pojedynczej strzykawki – korpus, tłok, tłoczysko, końcówka i nasadka – docierają do nalewaka w bardzo różnym stanie, w zależności od marki, umowy i strategii montażu. Stan na wejściu, a nie prędkość znamionowa, decyduje o drodze napełniania, systemie dozowania i planie kontroli. Niniejszy przewodnik omawia decyzje stojące za projektem napełniania strzykawkami z żelem na karaluchy, aby kupujący mógł zapoznać dostawców z odpowiednimi informacjami i porównać oferty na tej samej podstawie.
Co tak naprawdę oznacza „strzykawka” w opakowaniach przynęt żelowych
W opakowaniach środków do zwalczania szkodników słowo „strzykawka” jest używane w luźnym znaczeniu. Większość żelowych przynęt na karaluchy jest pakowana w beczułkę, która zawiera pastę o wysokiej lepkości, zamkniętą z jednej strony końcówką lub nakrętką, a z drugiej tłokiem. Konsument lub technik albo wypycha pastę ręcznym tłokiem, albo umieszcza wkład w pistoletu do deratyzacji. Popularnym przykładem jest żelowa przynęta na karaluchy Advion firmy Syngenta, dostarczana w 30-gramowych tubkach z tłokiem i końcówkami aplikacyjnymi (ostatnia aktualizacja: 2026-09-09).
W przypadku sprzętu do napełniania istotne są trzy rozróżnienia:
- Strzykawka kontra wkład. Ta sama lufa może być sprzedawana jako samodzielna strzykawka (z tłokiem w zestawie) lub jako wkład do pistoletu na przynęty. Geometria lufy może być identyczna; zmienia się jedynie sposób dostarczania i montażu tłoczyska.
- Tłok kontra tłoczysko. Tłok to elastomerowy element czyszczący wewnątrz cylindra. Trzpień tłoka to oddzielna część, którą naciska użytkownik końcowy. Niektóre linie napełniają i zamykają bęben z już załadowanym tłokiem; inne umieszczają zarówno tłok, jak i trzon w linii.
- Napiwek kontra czapka. Napełnianie lufy może odbywać się przez otwarty ogon (napełnianie od tyłu) lub przez końcówkę (napełnianie od przodu), a zamknięcie może mieć postać osobnej nasadki, dołączonej końcówki lub kombinacji końcówki i nasadki.
Nic z tego nie jest ujednolicone w branży. Ten sam termin „strzykawka z żelem na karaluchy” może oznaczać wstępnie zmontowany wkład gotowy do użycia w pistolecie na karaluchy lub zestaw luźnych komponentów. Dlatego stan dostarczonych komponentów jest pierwszym krokiem w każdym projekcie napełniania, a nie szczegółem, który należy ustalić po zamówieniu maszyny.
Potwierdź stan przychodzącej strzykawki i komponentu
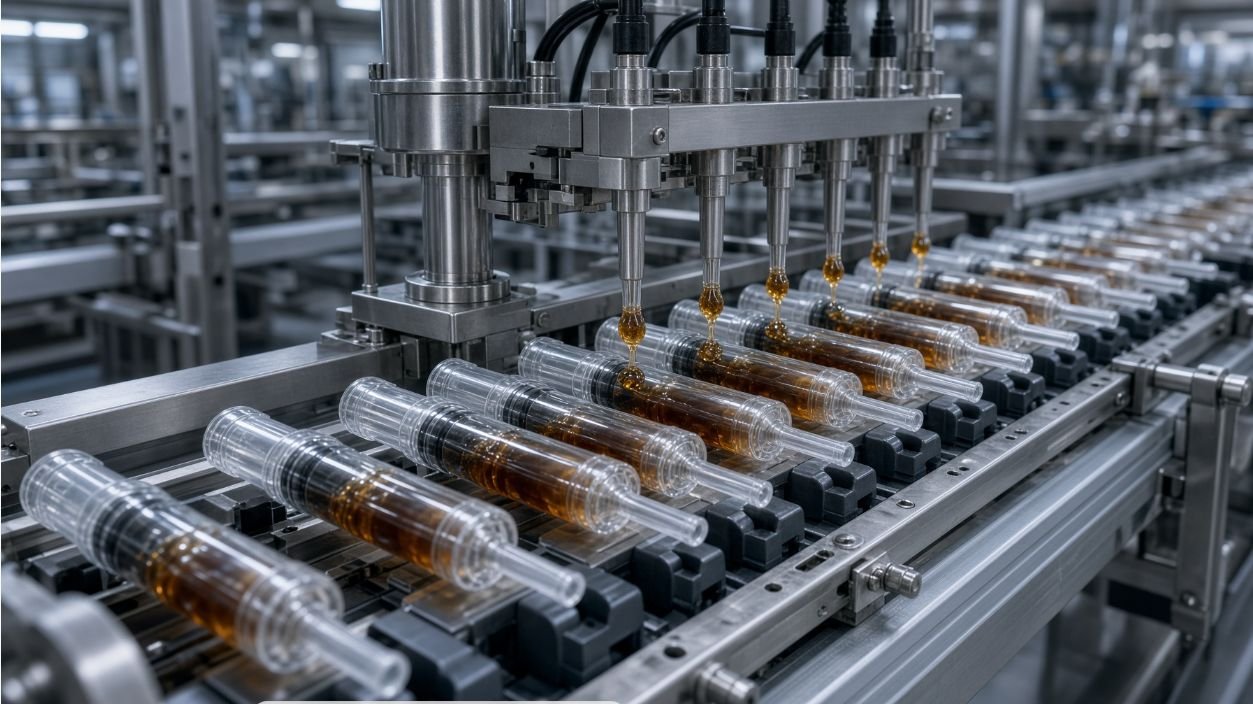
Pierwszym etapem projektu napełniania strzykawki żelem na karaluchy jest zamrożenie przychodzącego zestawienia materiałów. Dla każdego formatu strzykawki należy zapisać:
- Lufa: materiał, grubość ścianki, tolerancja średnicy wewnętrznej, geometria kołnierza lub kołnierza oraz to, czy lufa jest dostarczana z tłokiem czy bez.
- Tłok: materiał, twardość, profil uszczelnienia oraz to, czy jest fabrycznie zamontowany, czy dostarczany luzem.
- Pręt tłoka: długość, sposób zazębiania oraz to, czy jest montowany ręcznie, przez użytkownika końcowego, czy na linii napełniającej.
- Końcówka i nakrętka: geometria interfejsu (gwint, zatrzask, złącze typu Luer), wymagania dotyczące dopasowania i wymagana orientacja po wykończeniu.
- Pakowanie zbiorcze: sposób dostarczania beczek i komponentów — zorientowany, luzem lub na tacach — oraz to, czy linia musi je orientować automatycznie.
Jasna odpowiedź na te pytania decyduje, czy linia potrzebuje stacji podawania i orientacji, automatycznej stacji wprowadzania tłoków, czy tylko stacji dozowania i zamykania. Dostawcy nie mogą podać ceny porównywalnej, dopóki te dane wejściowe nie zostaną ustalone, ponieważ liczba stacji – a co za tym idzie, zajmowana powierzchnia i koszt – zmienia się wraz z nimi.
Wypełnienie przednie kontra wypełnienie tylne: konsekwencja, a nie preferencja
Często pojawia się pytanie, czy żel należy napełnić przez końcówkę (napełnianie od przodu), czy przez otwarty ogon beczki (napełnianie od tyłu). W przypadku żelowych przynęt o wysokiej lepkości, zazwyczaj decyduje opakowanie, a nie smak. Napełnianie od przodu sprawdza się w przypadku beczek dostarczanych w stanie wstępnie zmontowanym, z tłokiem już osadzonym i uszczelnionym na ogonie, więc jedyną otwartą drogą jest końcówka; wymaga to wąskiej dyszy i wyższego ciśnienia napełniania, które musi wytrzymać pasta. Napełnianie od tyłu sprawdza się w przypadku beczek z otwartym ogonem, gdzie tłok jest wkładany po dozowaniu, co jest często prostsze w przypadku lepkiego materiału, ale wymaga montażu i odpowietrzenia.
Decyzja ta ma również wpływ na tłok: wkład napełniany, a następnie zamykany tłokiem, może nadal wymagać późniejszego dodania tłoczyska, ręcznie lub na linii. Ten temat został omówiony bardziej szczegółowo w osobnym porównaniu metod napełniania od przodu i od tyłu.
Dopasowanie zachowania produktu do wymagań sprzętowych
Przynęty żelowe nie mają tej samej lepkości. Niektóre płyną jak gęsta pasta do zębów; inne są tiksotropowe i rozrzedzają się pod wpływem ścinania; jeszcze inne zawierają cząsteczki lub włókna. Konsekwencje dla sprzętu są realne:
- Zasada pomiaru. Lepką pastę najlepiej dozować za pomocą systemu wyporowego – pompy tłokowej, tłokowej obrotowej lub ślimakowej – zamiast systemu napełniania ciśnieniowego lub grawitacyjnego. Wybór zależy od wielkości dawki, lepkości w temperaturze napełniania oraz wrażliwości na ścinanie.
- Kontrola powietrza. Gęste pasty zatrzymują powietrze podczas transportu z pojemników zbiorczych. Linia może wymagać odpowietrzenia lub zastosowania ścieżki zasilania, która zapobiegnie ponownemu napowietrzeniu, lub w gotowym bębnie mogą pojawić się pęcherzyki powietrza. Jest to osobny temat poświęcony rozwiązywaniu problemów.
- Odcięcie i naciągnięcie. Gdy dysza cofa się z pasty, materiał może się ciągnąć lub pozostawiać resztki na końcówce. Kontrolowane zasysanie, prawidłowa geometria dyszy i dopasowana sekwencja uszczelnień/zamknięć redukują ten problem, ale nie eliminują go w przypadku każdego preparatu.
Prawidłowa kolejność to najpierw zmierzyć produkt, a następnie wybrać technologię dozowania , a nie odwrotnie. Lepkość, gęstość, zawartość cząstek i zachowanie produktu w docelowym zakresie temperatur powinny zostać udokumentowane przed określeniem sprzętu.
Plan działania procesu, od produkcji hurtowej do gotowej strzykawki
Linia napełniania strzykawką żelu na karaluchy to sekwencja stacji, których kolejność zależy od stanu wejściowego i drogi napełniania. Przykładowa linia napełniania od tyłu z użyciem tłoka wygląda następująco:
| Stacja | Funkcjonować | Zdecydowano przez |
| Karmienie i orientacja | Prezentuj puste beczki w spójnym ustawieniu | Geometria beczki i pakowanie zbiorcze |
| Dawka | Wypełnij pastą masę docelową lub objętość | System pomiarowy i zachowanie odcięcia |
| Wkładanie tłoka | Po dozowaniu zamocuj tłok | Trasa napełniania tylnego i stan zasilania tłoka |
| Zamknięcie na końcówkę/nakrętkę | Załóż i zabezpiecz zamknięcie | Geometria zamknięcia i wymagania dotyczące retencji |
| Kontrola | Sprawdź wypełnienie netto, wady i zamknięcie | Norma jakości i wymagania rynkowe |
| Odrzucić / zgromadzić | Oddzielne odrzuty i wyjście buforowe | Przepustowość i pakowanie w dół |
Te same dane wejściowe projektu napędzają każdy wiersz. Gdy kupujący zmienia stan wejściowy – na przykład z tłoków wstępnie włożonych na tłoki luźne – środek wiersza ulega zmianie, a wraz z nim zmienia się cena. Poniższa tabela podsumowuje dane wejściowe potrzebne dostawcy do przekształcenia tej mapy drogowej w ofertę.
| Dane wejściowe projektu | Przykłady do podania |
| Produkt | Identyfikacja pasty, karta charakterystyki, dane dotyczące lepkości i gęstości, zakres temperatur |
| Opakowania | Próbki i rysunki lufy, tłoka, tłoka, końcówki i nasadki |
| Wypełnij wymaganie | Docelowa zawartość netto (masa i/lub objętość), oczekiwana tolerancja |
| Wydajność | Wymagane dobre jednostki na zmianę, rozmiary partii, zakres formatów |
| Jakość | Wady, którym należy zapobiegać, punkty kontroli, kryteria akceptacji |
Inspekcja i akceptacja: co oznacza „dobry”
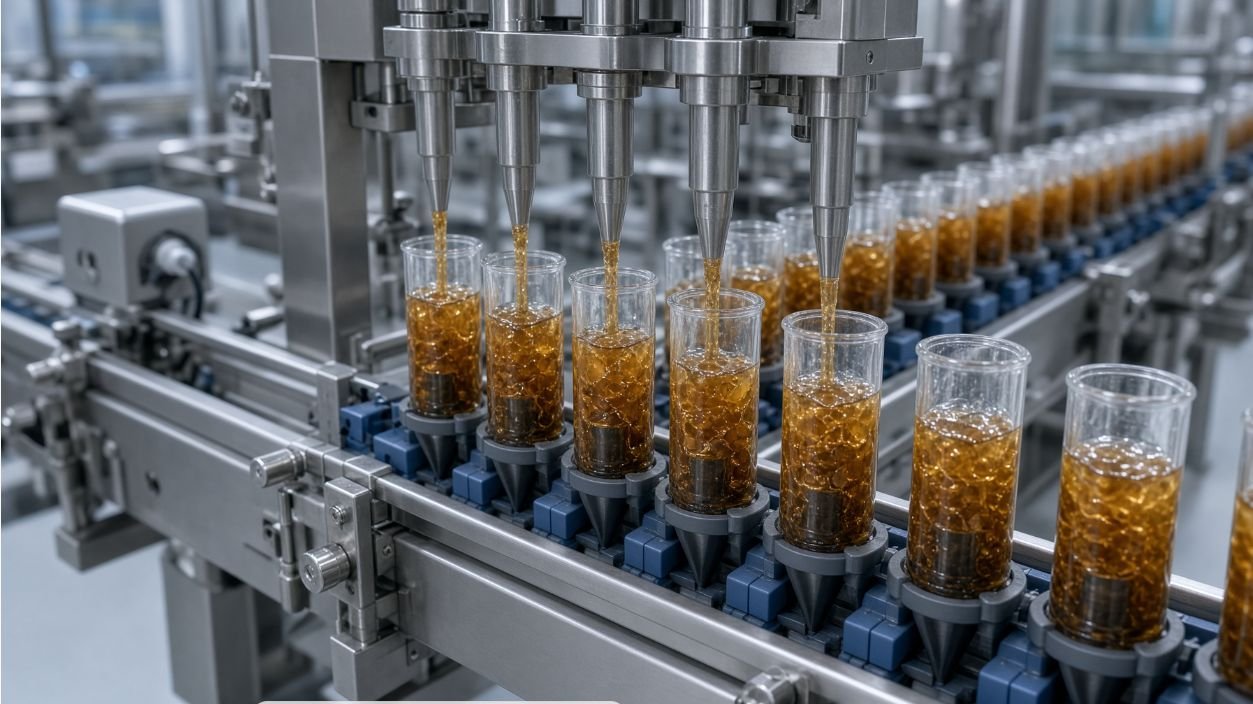
Ponieważ przynęty żelowe są sprzedawane masowo, linia rozlewnicza musi zapewniać powtarzalną zawartość netto, a nie tylko powtarzalną objętość. To, czy produkt jest kontrolowany w gramach czy mililitrach – oraz jak rozdzielane są masa brutto, tara i masa netto – to osobna kwestia. W przypadku specyfikacji linii, praktyczne punkty to:
- Określ docelowy poziom napełnienia i jego tolerancję w jednostkach, w których produkt jest etykietowany i sprzedawany.
- Uzgodnij sposób pomiaru i punktowania poziomu napełnienia, kieszeni powietrznych i naciągu na czubku.
- Określ, które wady kwalifikują się do automatycznego odrzucenia, a które wymagają ponownej obróbki.
Kryteria kontroli i odbioru powinny być uzgodnione przed odbiorem fabrycznym i nie mogą zostać ujawnione w trakcie odbioru.
Co wysłać przed poproszeniem o wycenę
Dostawca może przedstawić sensowną ofertę techniczną dopiero po otrzymaniu produktu i opakowania. Przed złożeniem wniosku o wycenę należy przygotować:
- Kompletne próbki strzykawek—pełny zestaw luf, tłoków, tłoczysk, końcówek i nakładek, zarówno luźno, jak i w stanie zmontowanym, jeśli ma to zastosowanie.
- Rysunki z wymiarami i tolerancjami dla każdego elementu.
- Informacje o produkcie— dane dotyczące SDS, lepkości i gęstości, zawartość cząstek oraz dopuszczalne okno temperaturowe.
- Cele wypełnienia i wyjścia—zawartość netto w jednostce sprzedaży, wymagana dobra wydajność i liczba formatów.
- Lista wad—co badanie powinno przeprowadzić (powietrze, naciąganie, zawartość netto, zamknięcie).
Wysyłając te elementy, dostawca może przeprowadzić próbę i zwrócić ofertę powiązaną z rzeczywistym materiałem, a nie z ogólną maszyną.
Typowe ryzyka i błędy
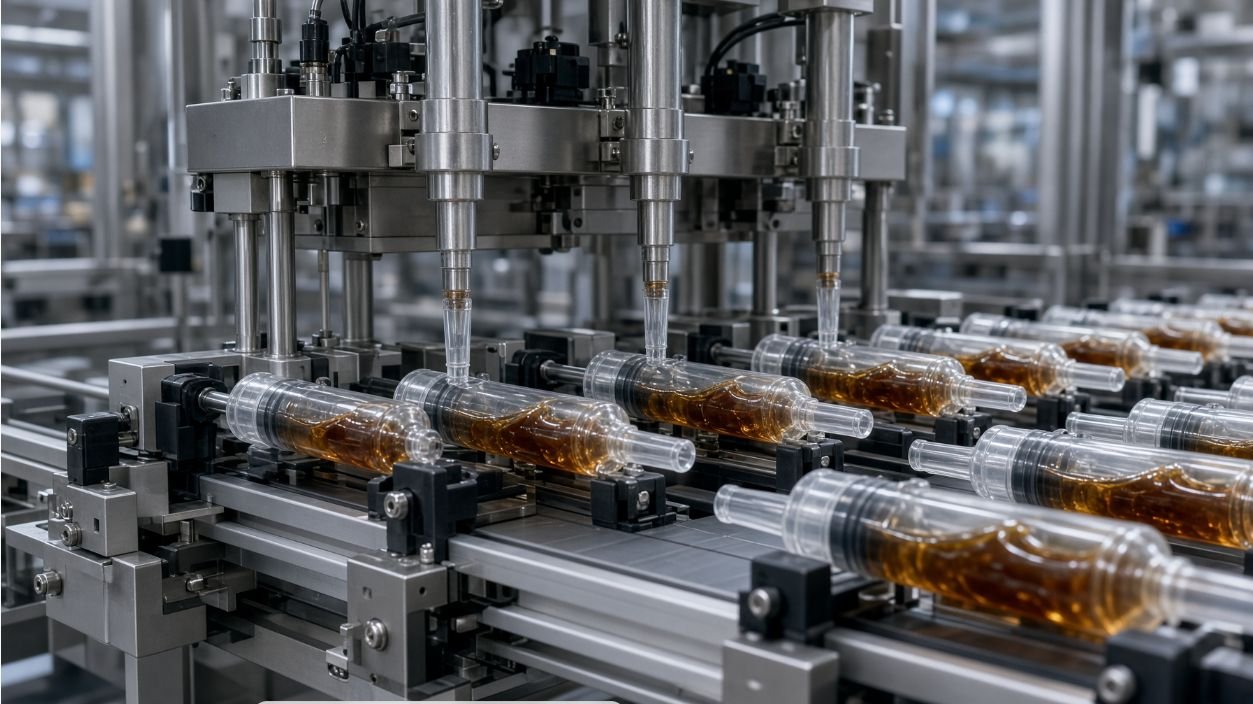
- Traktowanie wszystkich żeli jako substancji o tej samej lepkości. Linia zaprojektowana dla rzadkiej pasty może nie być odpowiednia dla sztywnej; linia zbyt gruba dla sztywnego żelu może być zbędna w przypadku produktu o dużej płynności.
- Zrównanie gramów i mililitrów. Masa i objętość to różne parametry, a znamionowa objętość strzykawki nie jest jej masą netto.
- Zakup ze względu na prędkość znamionową. Maksymalna wydajność mechaniczna maszyny nie jest jej trwałą, dobrą wydajnością, jeśli weźmie się pod uwagę odrzuty, ponowne uruchomienia i przezbrojenia.
- Zbyt późne naprawienie stanu części przychodzącej. Jeśli tłoki zostaną wcześniej włożone, zmienia się liczba stacji i cena; zmiana tej liczby po otrzymaniu oferty unieważnia ofertę.
W jaki sposób King Pack obsługuje tę aplikację
Firma King Pack Machinery (Wuxi King-Pack / Wuxi Jingpai Machinery Co., Ltd., założona w 2009 roku, z kluczowym zespołem technicznym z ponad 20-letnim doświadczeniem w branży) traktuje projekt napełniania strzykawki przynętą żelową jako zadanie inżynieryjne, a nie sprzedaż katalogową. Przydatne punkty wyjścia dla tego zastosowania to:
- Konfiguracja oparta na aplikacji. Linia jest montowana w oparciu o potwierdzony stan przychodzących komponentów, trasę napełniania i zachowanie produktu, a nie o stały układ stanowiska.
- Testowanie produktów i opakowań. Próby próbne wykazały, że dozowanie i odcinanie działają przy użyciu rzeczywistej pasty i rzeczywistego lufy, tłoka, końcówki i nasadki przed ustaleniem konfiguracji.
- Stabilna produkcja powyżej teoretycznej prędkości maksymalnej. Wydajność jest omawiana w kontekście zrównoważonej produkcji dóbr, a nie ogólnej prędkości.
- Testy akceptacyjne w fabryce. Warunki pracy, metody pomiaru i kryteria akceptacji są uzgadniane i rejestrowane przed wysyłką linii.
- Dokumentacja, szkolenia i planowanie części zamiennych. Dostępność komponentów na całym świecie i dokumentacja techniczna stanowią wsparcie linii po instalacji.
King Pack nie oferuje zweryfikowanej, dedykowanej maszyny do produkcji żelków z katalogu; konkretna konfiguracja jest opracowywana na podstawie produktu i opakowania dostarczonego przez kupującego. Na tym właśnie polega różnica między wyceną maszyny a ofertą na działającą linię.
Wniosek
Napełnianie strzykawki żelem na karaluchy jest w znacznie większym stopniu uzależnione od opakowania i zachowania pasty niż od prędkości maszyny. Kupujący, który potrafi opisać korpus, tłok, tłok, końcówkę i nasadkę – i który prześle pełny zestaw komponentów wraz z danymi produktu – otrzymuje ofertę zgodną z rzeczywistą linią produkcyjną. Kupujący, który nie potrafi tego zrobić, może otrzymać generyczną maszynę i odkryć niezgodność podczas instalacji.
Gotowy zdefiniować linię produkcyjną wokół swojego produktu? Prześlij nam swoje próbki strzykawek, rysunki komponentów, dane produktu oraz docelowe wartości netto i wydajności, aby omówić swoje wymagania dotyczące napełniania strzykawek żelowymi przynętami.
Powiązane strony branżowe i dotyczące rozwiązań
Aby zapoznać się z kontekstem dotyczącym powiązanego sprzętu, zapoznaj się z naszymi rozwiązaniami dla branży aptek weterynaryjnych i rozwiązaniami dotyczącymi napełniania strzykawek weterynaryjnych dla odpowiedniej branży i procesu pakowania.
